

Hvordan løses problemet med fejljustering af WPC-dørlisten?
Årsager og løsninger til WPC-dørstrimmelforskydning (vridning, asymmetri, tykkelsesvarians, vridning)
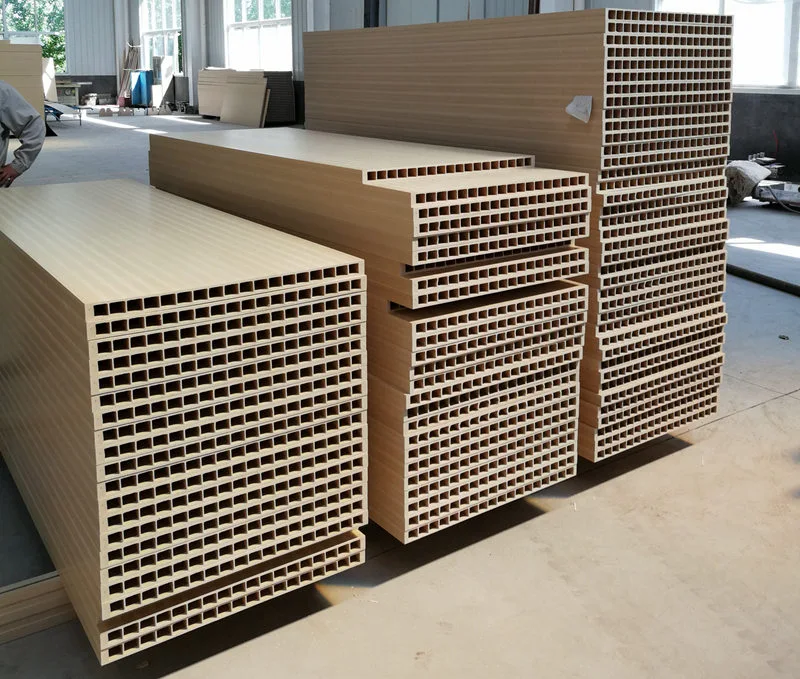
WPC-døre fremstilles ved at sammensætte PVC og træpulver, typisk med en hul struktur dannet i et enkelt ekstruderingstrin. Flere forstærkningsribber er normalt installeret inde i det hule hulrum for at øge profilens samlede styrke. Forvrængning af disse ribber påvirker ikke kun overfladens fladhed, men svækker også den strukturelle støtte, hvilket potentielt forhindrer den korrekte indføring af stålforinger under efterfølgende dørpanelsamling, hvilket direkte påvirker den færdige dørs kvalitet og installationsydelse. Med udgangspunkt i omfattende produktionserfaring har Yongtes ingeniører udpeget almindelige årsager til ribbens forvrængning under WPC-dørekstrudering og udviklet praktiske løsninger. Disse gør det muligt for teknikere hurtigt at diagnosticere problemer, justere parametre og udstyrsindstillinger, sænke antallet af fejl og sikre ensartet profilkvalitet. Det følgende afsnit beskriver systematisk de specifikke manifestationer og løsninger for hver årsag, prioriteret efter vigtighed.
Forvrængning i WPC-dørforstærkningsstrimler involverer typisk de indvendige ribber, med almindelige tegn, herunder laterale forskydninger eller S-formet vridning, inkonsekvent tykkelse (varierende mellem tykkere og tyndere sektioner), overordnet vridning og, i alvorlige tilfælde, løsrivelse fra ydervæggen, hulrumsforskydning eller tilbageslagsdeformation.
Kernemekanisme: ujævn ekstrudering fra maskinhovedet → asymmetrisk formningsmodstand → uensartet kølesvind → skæv trækkraftfordeling.
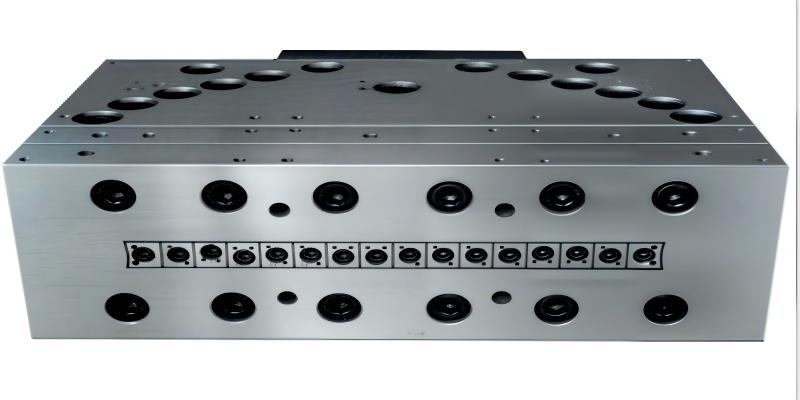
1、WPC dørekstruderingsdysehoved og form (mest almindeligt – prioriter fejlfinding)
Årsager
1. Ubalancerede formstrømningskanaler: Betydelig forskel på strømningsmodstanden mellem ribben og ydervæggen; smalle eller lange ribbefødekanaler sænker materialestrømmen i forhold til ydervæggen, hvilket får ribberne til at strække og bøje; alternativt forårsager lokaliseret materialeopbygning i ribbens kanaler fluktuerende strømningshastigheder.
2. Asymmetriske rib-matrice-gab: Større mellemrum på den ene matricekant og mindre på den anden skaber ujævn tykkelse (tykkere på den ene side, tyndere på den anden), hvilket fører til iboende bøjning ved ekstrudering.
3. Ujævn matricetemperaturfordeling: For høje temperaturer i ribbensområdet øger smeltefluiditeten, hvilket forårsager strækning og afvigelse; for lave temperaturer øger smelteelasticiteten og intern stress, hvilket resulterer i rebound og forvrængning efter udstødning.
4. Kulstofopbygning i formhovedet: Forkokset træpulver klæber til forstærkningsstrømningskanalerne, hvilket forårsager lokale blokeringer, flowudsving og periodisk fejljustering af ribben.
5. Deformerede eller løse forstærkningsstænger (støttestænger for matricekerne): Forkerte positioneringsstænger for matricekerne flytter den forstærkningsformende position væk fra midten, hvilket forårsager direkte ribbeafvigelse under ekstrudering.
Løsninger
1. Forberedelse af matrice: Poler ribbens flowkanal for at afbalancere udledningshastigheden mellem ydervæggen og ribben; udvide ribbens position i kanalen på passende vis for at sikre tilstrækkelig materialetilførsel, idet ribbens strømningshastighed holdes lidt lig med eller langsommere end ydervæggens, så man undgår væsentligt hurtigere ydervægsflow. Kalibrer dyseåbningsåbninger og juster forstærkningskanten ensartet; inspicer matricekernestøttestænger, lås og juster deres koaksialitet, og udskift eventuelle deforme stænger.
2. Zoned temperaturkontrol: Oprethold formkernens forstærkningszone på en lidt lavere temperatur end ydervæggen for at reducere smeltestrømningsevnen og minimere rebound; holde den samlede temperatur under 185°C (for PVC-træ-plastkompositter) for at forhindre træpulverforkulning. Adskil regelmæssigt formen for at fjerne akkumuleret koks; påfør termisk isolering under nedetid for at forhindre træpulver i at carbonisere og klæbe til væggene.
2、Formulering og materialefaktorer
Årsager
1. Ujævn partikelstørrelsesfordeling og højt fugtindhold: Opvarmningsfugtighed genererer skum og interne bobler, hvilket forårsager inkonsekvent lokal styrke og ujævn kølesvind, hvilket fører til bøjning; for groft træpulver forårsager betydelige udsving i det smeltede materiales elasticitetsmodul.
2. Smøreubalance: Overdreven ekstern smøring gør smelteoverfladen for glat, hvilket resulterer i dårlig kontakt mellem ribben og formemuffen og potentiel afvigelse; utilstrækkelig ekstern smøring øger friktionen, deformerer ribben under ensidig træk af formemuffen; utilstrækkelig intern smøring øger smelteelasticiteten, hvilket forårsager tilbageslag ved skimmeludstødning.
3. For højt indhold af calciumcarbonatfyldstof: Reducerer smelteduktiliteten og forringer sejheden i halsen, hvilket gør materialet tilbøjeligt til trækforvrængning.
Ujævn materialeblanding og batchvariation: Forårsager periodiske ændringer i smelteviskositet, varierende armeringsjernstykkelse og S-bøjning.
Løsninger
1. Træpulvertørring: Kontroller fugtindholdet til <1% og sørg for ensartet partikelstørrelse for at forhindre overdreven grovhed.
2. Finjuster smøresystemet: Reducer overdreven ekstern smøring; sikre tilstrækkelig intern smøring for at forbedre smeltehomogeniteten; lav mindre stabilisatorjusteringer for at garantere termisk stabilitet.
3. Stabil blandingsproces: Oprethold konstant højhastighedsblandings- og køleudløbstemperaturer, og sørg for ensartet blandingstid pr. batch.
3、Danne kølesystem (formningsstadiet er afgørende for ribbens formning)
Årsag
1. Asymmetri mellem venstre og højre vakuumdannende ærmer: overdreven vakuum på den ene side trækker ribberne mod sig, hvilket forårsager fejljustering; højt vakuum deformerer direkte tyndvæggede ribber; utilstrækkeligt vakuum forhindrer korrekt vedhæftning til ærmet, hvilket fører til positionel ustabilitet.
2. Ujævn afkøling i vandkanaler i formhulrum: hurtig afkøling på indersiden forårsager tidlig hærdning, mens langsommere afkøling på ydersiden fortsætter med at krympe, hvilket skaber en differential, der bøjer armeringsstangen.
3. Slid eller forskydning af formemuffens indgangsstyr: indføring uden for midten tvinger ribberne ud af justering.
4. Indvendige ribber af formemuffen svarer til formhulrumsgrater og trin, hvilket resulterer i høj ensidig friktionsmodstand.
Løsning
1. Juster uafhængigt vakuum på begge sider for at sikre balance; undgå vilkårlige stigninger; reduktion af vakuum til tyndvæggede områder.
2. Efterse vandkredsløbene for utætheder eller blokeringer; klare træsko; installer yderligere køleledninger ved tilsvarende hulrum for ensartet køling; overvåge indløbs- og udløbsvandtemperaturer.
3. Juster indstillingsstationen for at sikre koaksial justering af matricehovedet, indstillingsbøsningen og trækmekanismen; slib grater på indstillingsmuffen; udskiftes, hvis den er meget slidt.
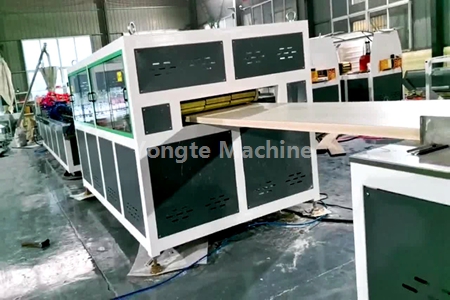
4、 Træk- og ekstruderingsproces
Årsag
1. Asynkron trækkraft eller ujævn remspænding (forskelspænding mellem venstre og højre side); ubalanceret lodret eller lateral trækkraft (den ene side strammere), der påfører sidespænding, der bøjer indre ribber; fluktuerende trækhastighed (skiftende hurtig og langsom) ændrer ribbens forlængelse.
2. Misforhold mellem ekstruderings- og trækhastigheder: Overdreven trækhastighed strækker og tynder ribber, hvilket inducerer indre trækspændinger, der forårsager tilbageslag og bøjning ved frigivelse; utilstrækkelig hastighed komprimerer ribben, hvilket fører til udbuling og deformation.
3. Ustabil skruerotation og fluktuerende smeltetryk: Pulserende udledning forårsager periodiske variationer i ribbens tykkelse, hvilket resulterer i bølget krumning.
4. Forkert luftspalte mellem dyse og formmuffe: Et for stort mellemrum tillader fri strækning af smeltet materiale, der er tilbøjelig til at afvige; et utilstrækkeligt mellemrum risikerer materialekollision med matricen.
Løsning
1. Kalibrer traktoren: Sørg for ensartet remspænding på begge sider, undersøg for slitage, og bekræft trækhastighedens stabilitet.
2. Afbalancere ekstruderings- og trækhastigheder: Minimer ribbenstrækhastigheden; for træ-plast profiler, opretholde den lavest mulige strækhastighed for at reducere indre belastning.
3. Stabiliser systemtrykket: Tjek for tilstoppede filterskærme, og sørg for korrekt konfiguration for at minimere trykpulsering.
4. Hold en luftspalte på 10–20 mm for at forhindre sideforskydning, før profilen går ind i formemuffen.
5、Final Rebound (forstærkningsstænger deformeres gradvist efter afkøling er afsluttet)
Årsag: Residual intern spænding, ukorrekt kølegradient, overdrevent hurtig overfladeafkøling, kontinuerlig indre kontraktion og efterfølgende ribbensdeformation.
Modforanstaltninger: Forlæng kølevandsbeholderen og inkorporer efterkøling; regulere kølegradienten fra høj til lav for at forhindre bratte temperaturfald; reducere tegningsforholdet passende.
Relaterede nyheder
- Hvor mange forme skal der til et sæt dørkarme?
- Integreret anti-bro-fodringssystem til genanvendt plastekstrudering
- Yongte-gummiskum, mikroporøst udsivningsrør-produktionslinje med succes idriftsat til indisk kunde
- Fordele ved Gummi Soaker kunstvandingsrør vs traditionelle kunstvandingsrør
- Kan Yongte levere nøglefærdig projektservice til WPC-terrasseanlæg?
- 200x50 mm genbrugsmaskine af massivt plastik er testet med succes
Efterlad mig en besked
Nye produkter


Nyhedsanbefalinger


