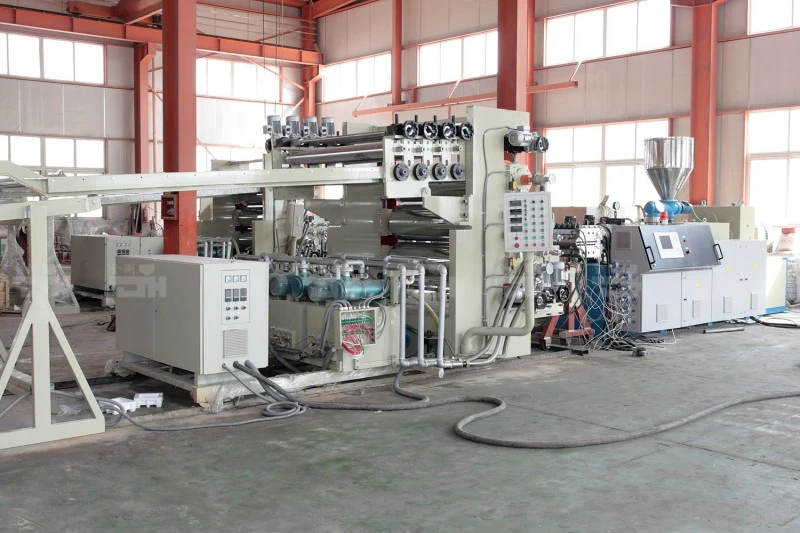
Demontering og montering Parallel dobbeltskrue til WPC pelletiseringsmaskine
SH75 Parallel Dobbeltskrue adskillelse og monteringsvejledning
Under driften af WPC-pelleteringsmaskinen, hvis vedligeholdelse er påkrævet på grund af slid på skrue- og cylindersamlingen, skal brugeren skille disse komponenter ad og samle dem igen. Demonterings- og monteringsprocedurerne for den modulære flad dobbeltskruemaskine SH75 skal udføres i nøje overensstemmelse med de foreskrevne driftsprocedurer; alt personale, der er involveret i disse operationer, bør gøre sig bekendt med driftsspecifikationerne på forhånd og træffe passende beskyttelsesforanstaltninger for at forhindre sikkerhedsulykker eller beskadigelse af udstyr som følge af forkert betjening. Den flade dobbeltskruede maskine adskillelse og monteringsvejledning leveret af Yongtes ingeniørteam er udelukkende beregnet som en reference for operatører.
Gælder for: Yongte WPC Pelletisering SH75 Parallel dobbeltskrueekstruder – byggeklodslignende parallelle dobbeltskruede gevindkomponenter (transportblokke, ælteblokke, klippeblokke). Disse komponenter skal betjenes parvis med venstre og højre skruer korrekt faset for at sikre det korrekte faseforhold mellem de to skruer under samlingen, og derved forhindre komponentinterferens eller unormal udstyrsdrift forårsaget af faseafvigelse.
Inden der påbegyndes en operation, skal LOTO (Lockout/Tagout)-proceduren følges nøje: alle strømkilder skal afbrydes, og det skal bekræftes, at udstyret er helt lukket ned for at forhindre personskade eller udstyrsskade forårsaget af utilsigtet opstart.

1, Forberedelse
1. Værktøj og forbrugsstoffer
· Specielt skrueudtræksværktøj, hydraulisk trækanordning/presse, kobberstang, kobberskovl, kobbertrådbørste, træhammer (direkte slag på arbejdsfladen med gevindblok med en stålhammer er forbudt)
· Momentnøgle, unbrakonøgle, anti-klæbende højtemperaturfedt (molybdændisulfid højtemperatur smørefedt), markørpen, højtemperaturbestandige handsker, ren træblok/gummipude
· Rengøringsmiddel, trykluft, beskyttelsesbriller
2. Nedlukning før drift (før skruen trækkes ud af cylinderen)
1. Før du slukker for maskinen, skal du rengøre den grundigt med rengøringsmidlet og forsøge at tømme alt materiale fra tanken.
2. Køl ned til en sikker temperatur; afbryd strømforsyningen, anbring et advarselsskilt og lås området; slukke for varme-, fodrings- og vakuumsystemer.
3. Fjern maskinhovedet, flerhulspladen, varmespolen, termoelementet, vakuumdækpladen og fødeporten.
4. Løsn de segmenterede flangebolte på skruecylinderen; forberede sig på at trække hele dobbeltskruenheden ud.
2, Fuld skrue tilbagetrækning (for-proces)
1. Afbryd reduktionsgearets udgangskobling; marker fasen af venstre og højre skruer og noten (dette er afgørende for at forhindre forkert installationsfase i at beskadige komponenter).
2. Betjening / Hydraulisk armatur: horisontalt synkroniser tilbagetrækningen af to skruer; sørg for, at begge skruer forbliver i parallel indgreb – træk dem ikke kraftigt på den ene side.
3. Placer det på en træklods; hold skruen ophængt, så den ikke kommer i direkte kontakt med jorden, hvilket kan beskadige gevindprofilen.
4. Rengør materialer, mens de stadig er varme: Brug en kobberskovl og kobberbørste til at fjerne karbider; hvis materialet sætter sig fast mellem gevindblokken og dornen, påfør lokaliseret, ensartet opvarmning for at blødgøre materialet før adskillelse; det er strengt forbudt at udsætte komponenten for intens lokal opvarmning.

3, Demonteringsprocedure med gevindblok (komponent) (adskilles sekventielt fra maskinhovedet mod reduktionsgearkasseenden)
Sekvens: Forreste låsemøtrik → Radial holdering → Hvert sæt gevindkomponenter
1. Løsn den forreste låsemøtrik (den er normalt gevind med indvendigt gevind – vend ikke gevindretningen); fjern derefter låsemøtrikken, trykskiven og positioneringsringen.
2. Fjern gevindblokkene gruppe for gruppe, og fjern derefter de parrede A/B skruekomponenter fra samme position; markér hver gruppe af komponenter med en tusch – angivelse af positionsnummer + side (for/bag) + skrueretning (venstre/højre); tage et fotografi for at dokumentere samlingssekvensdiagrammet.
3. Gevindblok sidder fast på dornen: Brug en hydraulisk presse kombineret med specialværktøj til aksialpresning ved hjælp af en kobberstang; det er strengt forbudt at slå eller lirke den gevindskårne overflade i en vinkel; det er også strengt forbudt at opvarme komponentens arbejdsflade direkte ved hjælp af en oxyacetylenbrænder.
4. Efter fuldstændig adskillelse: Rengør kernestiftens spline, den ydre diameter af kernestiften og den indvendige splinerille på komponenten; fjerne ophobet kulstofaflejringer eller hærdet materiale; undersøg noten for slitage, revner eller afslag.
5. Komponentinspektion: Tjek for slitage på gevindprofiler og indgrebsflader samt for gruber eller revner; komponenter med for stort slid skal straks kasseres; slibning eller reparation er forbudt; sådanne komponenter må ikke genindlæses i maskinen.

4, Gevindbloksamling (samles omvendt i henhold til de originale tegninger eller markeringer, fra gearkasseenden mod maskinhovedenden)
1. Rengør kernedornens spline og komponentens indvendige spline; påfør et tyndt lag anti-klæbningsfedt ved høj temperatur (påfør ikke et tykt lag for at forhindre opbygning af karboniseret materiale under produktionen).
2. Monter gevindblokkene sekventielt i henhold til mærkningsrækkefølgen; installer dem i par, og sørg for, at indgrebsfaserne for A- og B-skruerne er justeret; sørg for, at komponentens endeflader er tæt presset mod hinanden uden frigang, og at noten sidder helt på plads.
Transportblokken, ælteblokken og skæreblokken har en specificeret orientering og må ikke installeres i modsat retning; ælteblokkens rotationsretning og vinkel skal nøje overholde procestegningerne.
For hvert sæt installeret skal du manuelt dreje de to skruer for at sikre jævnt indgreb uden at klemme eller skrabe.
3. Installer positioneringsringen og trykskiven i rækkefølge, og spænd derefter frontlåsemøtrikken.
4. Spænd låsemøtrikken til det specificerede drejningsmoment (75 Nm; se generelt producentens anbefalede drejningsmoment; påfør diagonal forspænding i 2–3 separate trin – spænd ikke det hele på én gang).
5. Når samlingen er færdig, skal du manuelt justere de to skruer: sikre jævn, kontinuerlig rotation uden blokering eller unormale bankelyde; der bør ikke være metalfriktion mellem de to skruer.
6. Verifikation: Sammenlign med de originale samlingsbilleder for at bekræfte komponentrækkefølgen, retningen og antallet.

5, Genmontering af cylinderen
1. Rengør tønden indvendigt grundigt; sørg for, at bøsningen er fri for carboniseret materiale, og inspicér bøsningen for slid.
2. De to skruer forbliver i indgreb med konstant fase; når cylinderen skubbes vandret synkroniseret ind, registreres modstanden øjeblikkeligt, og maskinen bør ikke betjenes under overdreven kraft.
3. Monter den bagerste kobling, juster den med den tidligere markerede splinefase, og fastgør forbindelsesmuffen og positioneringsstiften.
4. Geninstaller cylinderflangerne for hver sektion, og spænd flangeboltene i diagonale trin.
5. Restaureringsvarmespiral, termoelement, vakuumport, fodringssektion, maskinhovedmatrice

6, Testkørselsinspektion
1. Gendan alle ledningsforbindelser, frakobl LOTO'en, drej manuelt akslen ved lav hastighed et par omgange, og bekræft, at der ikke er unormale friktionslyde.
2. Udfør en joggingtest uden belastning, lav hastighed, overvågning af strøm og vibrationer; hvis der ikke opdages abnormiteter, øges temperaturen; efter at temperaturen er hævet, skal du udføre endnu en pladespillertest til fornyet inspektion (da udstyr kan have tendens til at sætte sig fast på grund af termisk ekspansion).
3. Udføre prøveproduktion med lavhastighedsfodring; overvåg drejningsmoment og tryksvingninger; bekræfte ingen abnormiteter.

7. Vigtigste risici og kontraindikationer (75 dobbelte højfrekvente fejlpunkter)
1. ❌ Det er forbudt at slå arbejdsfladen med gevindblok med en stålhammer; hvis du gør det, kan det forårsage kantafslag eller tab af legeringslaget, hvilket resulterer i øjeblikkelig skrotning.
2. ❌ Forkert faseinstallation, der fører til tvungen motorrotation: Direkte frakobling af spændeblokken eller ridsning af cylinderbøsningen.
3. ❌ Hvis der er kulaflejringer eller jernspåner på gevindblokkens endeoverflade før montering → kan dette forårsage overfladeskade eller komponentbinding, hvilket gør komponenten umulig at fjerne under den næste demonteringscyklus.
4. ❌ For stort eller utilstrækkeligt drejningsmoment på låsemøtrikken: Utilstrækkeligt drejningsmoment kan få komponenter til at flytte sig eller knække; for stort drejningsmoment kan føre til, at møtrikken sætter sig fast ved næste demonteringsproces.
5. ❌ Ensidig tilbagetrækning af skruen forårsager fejljustering mellem de to skruer og komponentkollisioner.
6. ✅ Tag billeder og markér komponenter under demontering – dette er især vigtigt for samlinger, der består af flere sammenlåsende blokke, da det er meget nemt at justere rækkefølgen eller vinklen udelukkende baseret på hukommelsen.
Relaterede nyheder
- Flangeforbindelse til skrue og gearkasse på konisk dobbeltskrueekstruder
- Hvordan løses problemet med fejljustering af WPC-dørlisten?
- Formoptimering til affaldsplastiktømmermaskine
- Årsager til pludseligt skruebrud under drift af WPC granulator ekstruder
- Yongte optimerer produktionen af mikroporøst permeabelt rør
- Innovativ vandfri rengøringsløsning revolutionerer genbrug af plastfilm
Efterlad mig en besked