hvorfor er både vakuumtanken og sprøjtetanken afgørende i PE-rørekstruderingslinjen?
I PE-rørekstruderingslinje, hvorfor er både vakuumvandbeholderen og sprøjtevandsbeholderen afgørende?
PE-rørekstruderingslinje: roller for vakuumvandbeholderen og sprøjtevandsbeholderen
Når PE-rør ekstruderes fra matricen, eksisterer de i en højtemperatursmeltet og blødgjort tilstand uden en fast ydre diameter og cirkulæritet; derfor er hurtig formning og afkøling afgørende for at forhindre, at rørene kollapser, deformeres eller afviger fra specificerede dimensionstolerancer. Vakuumvandbeholderen udfører diameterindstilling og formning, hvorimod sprøjtevandsbeholderen fortsætter køleprocessen; de to systemer tjener forskellige funktionelle roller.

1. Vakuumvandtank (vakuumtank med konstant diameter, kerneformningssektion)
Funktion: For at "suge" det fleksible PE-rør, fiksere dets ydre diameter og cirkularitet, og samtidig udføre foreløbig køling. Princip: Vandtanken fyldes med vand, og der skabes et vakuum inde i tanken, hvilket resulterer i undertryk i tanken; rørets ydre væg presses derefter tæt mod indervæggen af den diametertilpassede muffe ved atmosfærisk tryk, hvilket med magt udvider det smeltede PE-rør til dets standard ydre diameter, hvilket sikrer, at røret bevarer sin cirkulære karakter uden at blive flad.
· Umiddelbart efter at have forladt matricehovedet, har rørmaterialet en høj temperatur og forbliver blødt; på dette stadium skal man undgå pludselig udhældning af koldt vand i store mængder, da dette ville forårsage hurtig afkøling af overfladen, mens det indre forbliver smeltet, hvilket potentielt kan føre til høje indre spændinger, revner og deformation af rørvæggen.
· Vandtemperaturen i vakuumkammeret holdes typisk mellem 30–50 °C; det varme vand bruges til at forme, gradvist aflede varme.
· Låsning af den ydre diameter ved hjælp af vakuumundertryk er den mest kritiske station for at sikre rørmaterialets dimensionstolerancer og forhindre ovalitet.
· Samtidig omslutter vandfilmen rørene, hvilket giver indledende afkøling, der fremmer dannelsen af et fast hudlag på røroverfladen; dette lag giver tilstrækkelig stivhed til at forhindre rørkollaps.
I mangel af en vakuumvandbeholder vil det ekstruderede PE-rør blive blødt og hængende, udvise inkonsekvente ydre diametre og vise overdreven ovalitet, hvilket gør det umuligt at opfylde de nationale standarddimensioner.

2. Sprøjtevandsbeholder (kølevandsbeholder, bageste kølesektion)
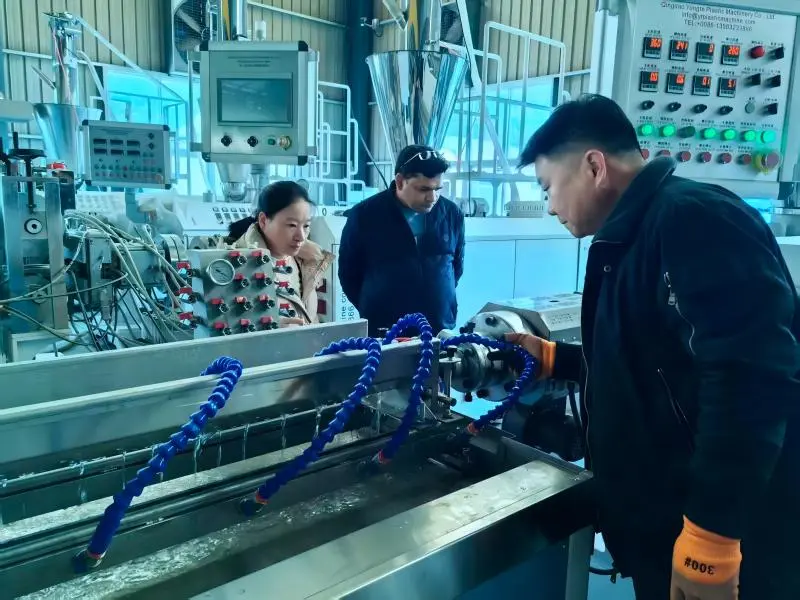
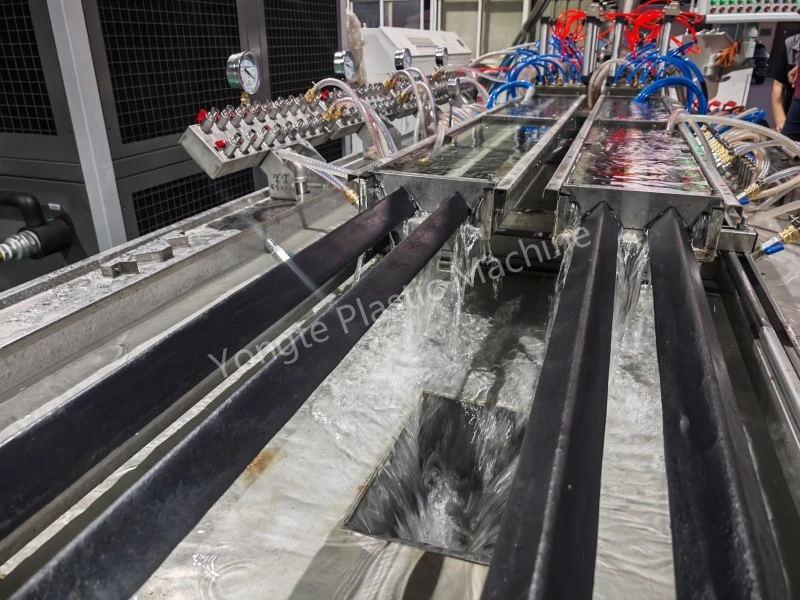
Funktion: For at opnå dyb og vedvarende afkøling, bringe hele røret til en temperatur tæt på den omgivende temperatur. Efter vakuumformning er rørets ydre væg allerede størknet, men den indre temperatur af rørvæggen forbliver høj, og kernelaget forbliver blødt; følgelig vil røret stadig deformeres under mekanisk belastning. Sprøjtekammeret anvender højtryksvandtåge til jævnt at sprøjte rørets ydre væg fra alle sider, hvorved den indvendige varme fra rørvæggen løbende spredes:
· Flertrins zoneinddelt sprøjtning, med lavere vandtemperatur (stuetemperatur);
· Påfør ensartet spray fra alle sider for at forhindre rørbøjning forårsaget af ensrettet køling;
· Reducer gradvist den samlede temperatur af rørmaterialet, indtil hele rørvæggen er helt hærdet, og røret går ind i trækkemaskinen;
· Sammenlignet med nedsænkningskøling er spraykøling mindre tilbøjelig til at få bobler til at klæbe til rørvæggene, giver mere ensartet køling og resulterer i lavere indre spændinger i rørmaterialet.
Hvis der kun anvendes et vakuumkammer, og der ikke er noget sprøjtekammer til stede, vil temperaturen i rørets kerneområde være høj, hvilket får røret til at strække sig og deformeres under trækkræfter; efter skæring er den tilbøjelig til at studse og bøje.

opsummere
Vakuumtank = primært til formning, med mild afkøling: Undertryk påføres slangen for at sikre den ydre diameter og rundhed;
Sprøjtevandsbeholder = Primært til afkøling, med hjælpestabilisering: Køl fuldstændigt og hærder rørmaterialerne fra ydersiden til indersiden for at forhindre efterfølgende deformation.
Disse to processer er således sekventielle og funktionelt komplementære nøgletrin i PE-rørekstruderingsprocessen; fraværet af nogen af dem ville gøre det umuligt at producere PE-rør, der opfylder de krævede dimensionspræcision og mekaniske ydeevnespecifikationer. Som følge heraf er begge uundværlige komponenter i produktionslinjekonfigurationen.
Relaterede nyheder
- Fordele ved Gummi Soaker kunstvandingsrør vs traditionelle kunstvandingsrør
- Kan Yongte levere nøglefærdig projektservice til WPC-terrasseanlæg?
- 200x50 mm genbrugsmaskine af massivt plastik er testet med succes
- Yongte WPC-søjlefremstillingsmaskine med co-ekstrudering er testet med succes
- Hvordan kan plastfilmspild bruges til at fremstille træ-plast-kompositprodukter (WPC)?
- WPC ekstruderingsmaskine temperaturindstilling
Efterlad mig en besked