Hvorfor udstyrer vi PE-rørekstruder med 33:1 L/D?
Fordele ved at bruge en ekstruder med 33:1 L/D-forhold til PE-vandrørsproduktion
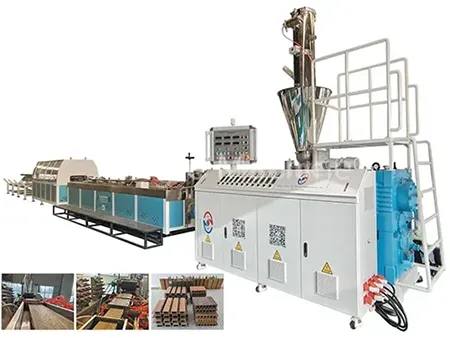
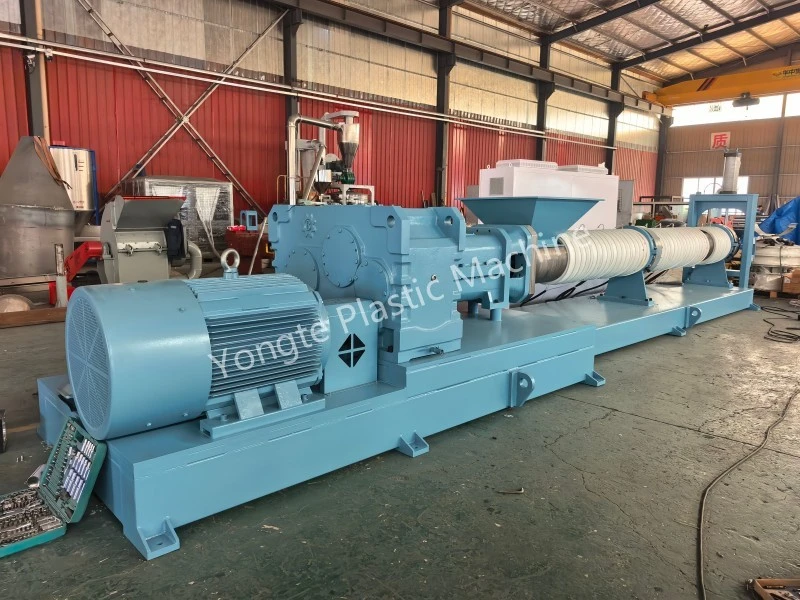
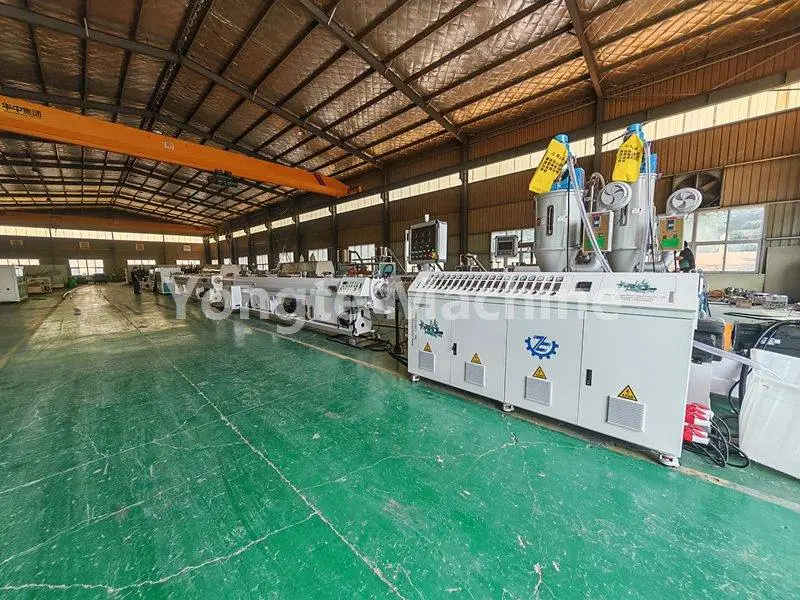
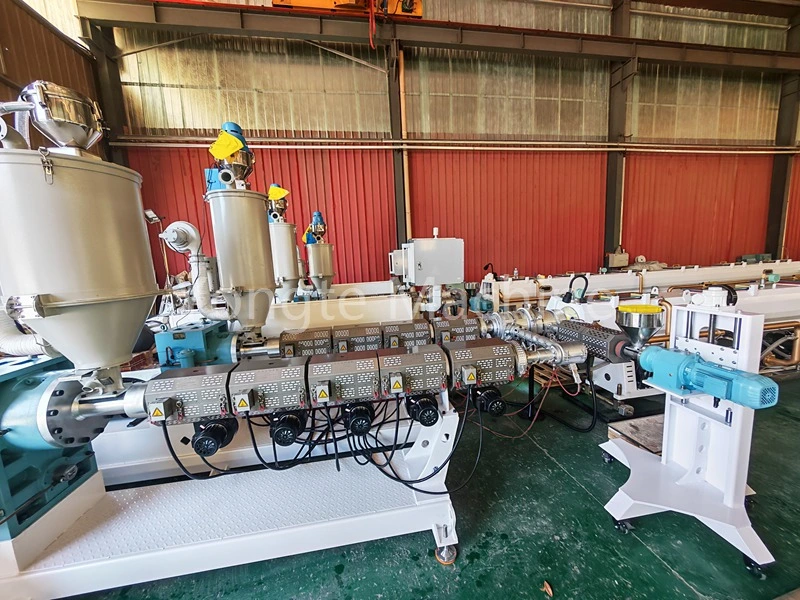
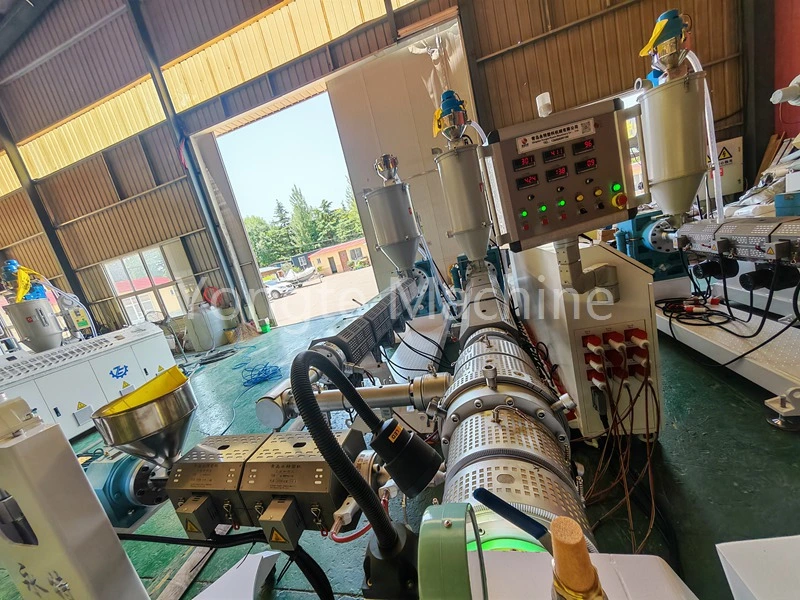
Vores virksomhed er specialiseret i produktion af PE-rørfremstillingsudstyr. For at imødekomme kravene til PE-rørekstruderingsprocesser har vi lanceret en serie af ekstrudere med et længde-til-diameter-forhold på 33:1, herunder SJ65/33 16–63 mm PE-rørudstyret, SJ75/33 75-160 mm PE-rørproduktionslinjen, SJ90/33 160-31J mm-røret, SJ90/33 160-31J mm-røret og SJ90/31mm-røret. 300–500 mm PE-rør produktionsudstyr. Denne serie af udstyr har vist flere enestående fordele i faktiske produktionsapplikationer, hvilket gør det muligt for fremstillingsvirksomheder at forbedre rørkvaliteten og optimere produktionseffektiviteten.
Det følgende afsnit giver et detaljeret overblik fra forskellige perspektiver.
I. Fordele ved plastificering og støbning
1. Ved grundig smeltning minimeres dannelsen af krystallisationspunkter og usmeltede partikler. Den udvidede skruevandring sikrer en optimal opholdstid for materialet i cylinderen, hvilket tillader HDPE-partikler at smelte gradvist. Dette letter en jævnere overgang fra fast til smeltet tilstand, hvilket forhindrer lokaliseret usmeltet materiale. Ydermere reducerer rørets glatte indre og ydre overflader forekomsten af pinholes og krystallisationsdefekter, hvorved risikoen for rørsprængninger mindskes.
2. For PE-vandforsyningsrør forbedrer tilføjelsen af kønrøg til farvemasterbatchen – sammen med den effektive spredning af genbrugsmateriale – anti-ældningsydelsen; mange produktionslinjer indeholder også genbrugsmateriale. En 33:1 skrueblander giver tilstrækkeligt blandeslag til at sikre ensartet kønrøgspredning, hvilket minimerer dannelsen af sorte pletagglomerater og garanterer derved rørenes langsigtede vejrbestandighed. Derudover resulterer brugen af genbrugsmateriale i overlegen smeltehomogenitet.
2. Stabilt smeltetryk sikrer høj dimensionel præcision af slangen.
1. En længere doseringssektion resulterer i reduceret ekstruderingspulsering. Med en længere doseringssektion i en langsnekkeekstruder er smelten mere grundigt stabiliseret og bufret i doseringssektionen, hvilket fører til mindre udsving i smeltetryk, stabil udledningsstrømningshastighed og overlegen dimensionel konsistens af de ekstruderede rør.
2. Ensartet vægtykkelse og kontrollerbar elliptiskhed, kombineret med stabil trykydelse, resulterer direkte i snævre vægtykkelsestolerancer og lav ellipticitet for rørprodukterne. PE trykrør er trykbærende rørmaterialer; ensartet vægtykkelse er afgørende for at sikre overholdelse af krav til ringstivhed og statisk hydrostatisk styrke, hvilket reducerer fejlraten ved slutproduktinspektioner og gør disse rør ideelle til længerevarende, kontinuerlige og stabile produktionsoperationer.
III. Bredt procesområde og stærk produktionstilpasningsevne
1. Der er større potentiale for at øge produktionskapaciteten. Sammenlignet med en 30:1 skrue muliggør en 33:1 skrue højere ekstruderingshastigheder og øget output under samme skruediameter, hvilket markant forbedrer produktionskapaciteten pr. tidsenhed. Samtidig undgår den den overdrevne forskydningsspænding forbundet med 38:1 eller 40:1 skruer, og sikrer derved produktionen øges samtidig med, at de negative virkninger af overskæring afbødes.
2. Høj tolerance over for råvarevariabilitet: Når der er mindre variationer i råvarebatch-karakteristika eller i genbrugsmaterialeforholdet, kan processen nemmere justeres, hvilket reducerer sandsynligheden for kvalitetsudsving og derved øger produktionsfejltolerancen.
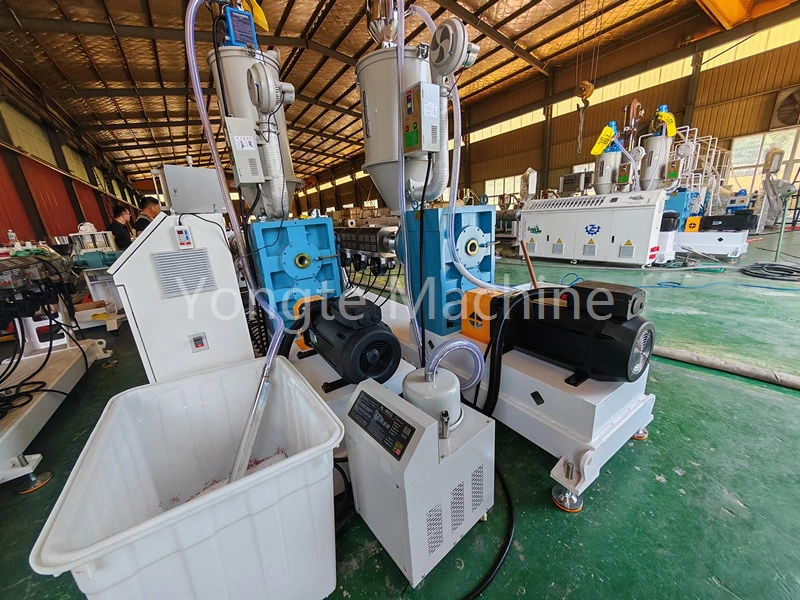
IV. Afbødning af termisk nedbrydning for at bevare PE-materialernes mekaniske egenskaber
· HDPE er følsom over for varmeudvikling under for høj forskydning: sammenlignet med lange skruer med et forhold på >36:1 sikrer et skrueforhold på 33:1, at opholdstiden ikke er for lang. Som følge heraf forbliver den termiske historie og forskydningsprofilen, som materialet i cylinderen oplever, moderat, hvilket gør det muligt at kontrollere forskydningsvarmen effektivt. Denne tilgang forhindrer molekylær kædespaltning, sikrer, at rørenes trækstyrke og hydrostatiske trykydeevne ikke forringes, og undgår forekomsten af skørhed, gulning eller forkullede partikler i rørene.
Kort sagt: plastificering er tilstrækkelig, men det vil ikke "koge" PE.
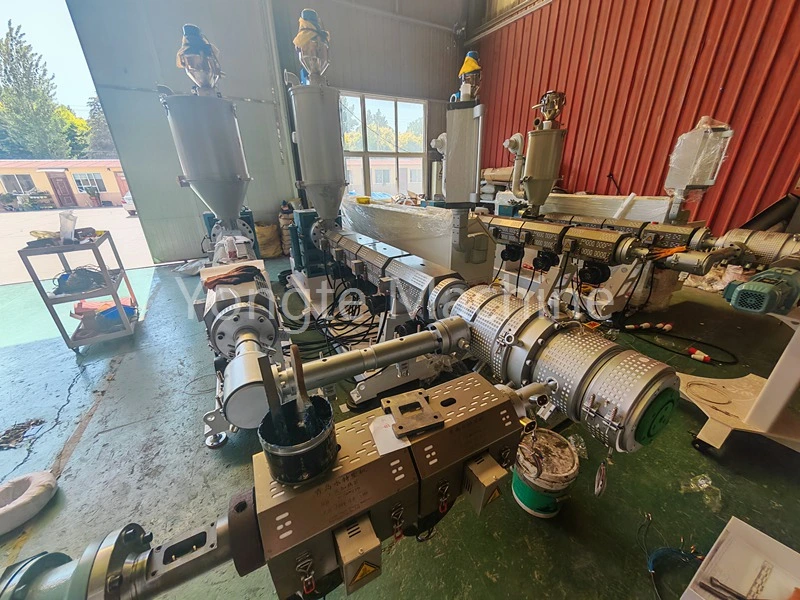
V. Udstyrs overordnede omkostningseffektivitet (fra et teknisk perspektiv)
· Sammenlignet med 30:1 tilbyder denne variant en højere øvre grænse for produktkvalitet med større margen for forbedring af plastificeringskvalitet og smelteensartethed, hvilket gør den velegnet til PE-rør med stor diameter, højhastighedsproduktionslinjer og udendørs trykbestandige rørapplikationer.
· Sammenlignet med 38/40:1 tilbyder 33/1-varianten lavere værtsstrømforbrug, reduceret energiforbrug, mindre skrueslid, lavere vedligeholdelsesomkostninger og forbedret modstand mod overophedning-induceret nedbrydning. Følgelig anvender HDPE-trykrørsindustrien i vid udstrækning 33:1 som den foretrukne standardspecifikation, der balancerer produktionskapacitet, produktkvalitet og energieffektivitet.
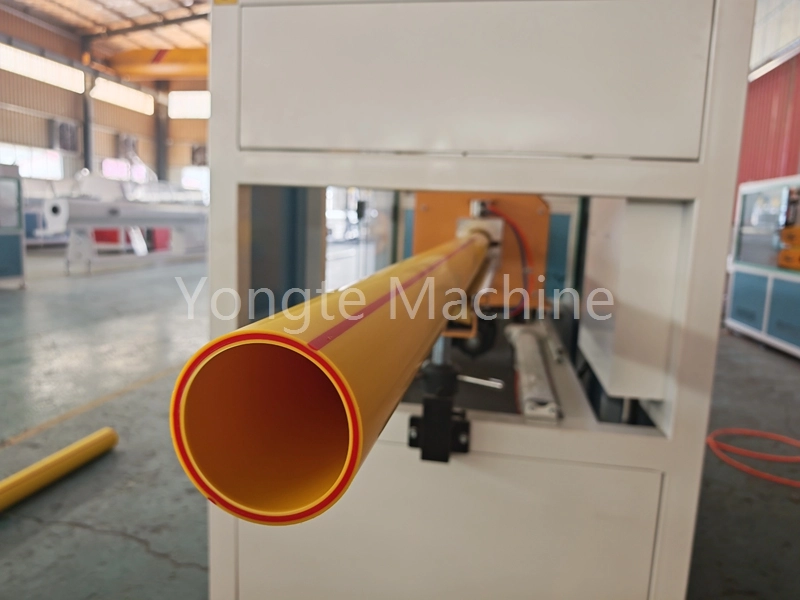
Oversigt
PE-rørekstruderen med et længde-til-diameterforhold på 33:1, designet til produktion af PE-vandforsyningsrør, sikrer grundig plastificering af materialet, fremmer ensartet spredning af kønrøg og genbrugsmateriale i smeltefasen, forhindrer ydelsesudsving forårsaget af lokal agglomeration, opretholder stabilt smeltetryk og opnår høj præcision i rørvæggens tykkelse. Samtidig med at produktionskapaciteten opretholdes, kontrollerer denne ekstruder effektivt forskydningsvarme, forhindrer HDPE-nedbrydning og garanterer rørenes hydrostatiske styrke og vejrbestandighed. Derudover tilbyder den stærk procestilpasningsevne, der balancerer produktkvalitet med produktionsomkostninger, hvilket gør den til det foretrukne valg til HDPE-trykrørsproduktionslinjer.
Relaterede nyheder
- Fordele ved Gummi Soaker kunstvandingsrør vs traditionelle kunstvandingsrør
- Kan Yongte levere nøglefærdig projektservice til WPC-terrasseanlæg?
- 200x50 mm genbrugsmaskine af massivt plastik er testet med succes
- Yongte WPC-søjlefremstillingsmaskine med co-ekstrudering er testet med succes
- Hvordan kan plastfilmspild bruges til at fremstille træ-plast-kompositprodukter (WPC)?
- WPC ekstruderingsmaskine temperaturindstilling
Efterlad mig en besked