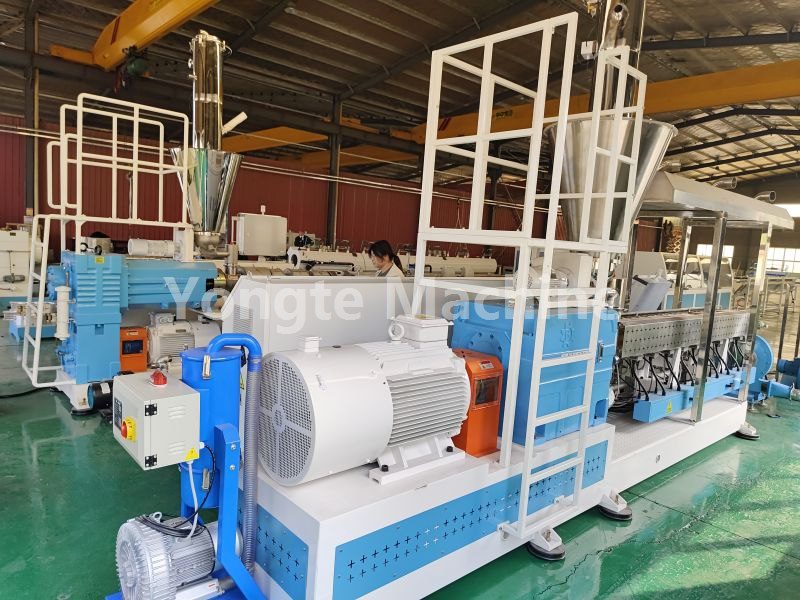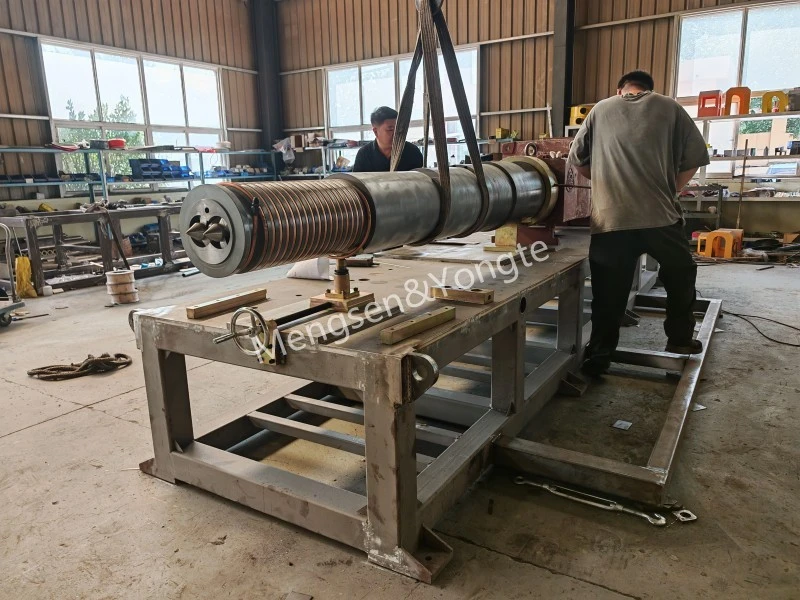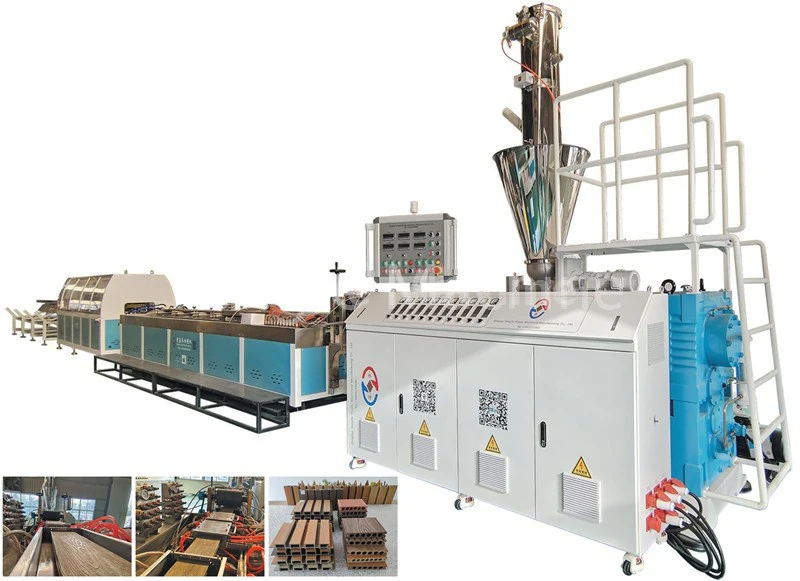
Hvordan løsnes fastsiddende skrue af WPC parallel dobbeltskrue ekstruder?
Detaljerede trin og metoder til at løsne den fastsiddende skrue af WPC parallel dobbeltskrueekstruder ved manuelt at dreje koblingen.
Sikkerhedsforudsætning: Hele maskinen skal være slukket og låst ude; brat start af hovedenheden for at tvangsdrive skruen er strengt forbudt. PE-træ-plastmaterialet indeholder træpulver; efter afkøling udviser materialet høj hårdhed og betydelig spændekraft på skruen. Den samlede længde af tønden er 3 meter; derfor bør opvarmnings- og isoleringstiden være længere end den, der kræves for en kompakt maskintønde.
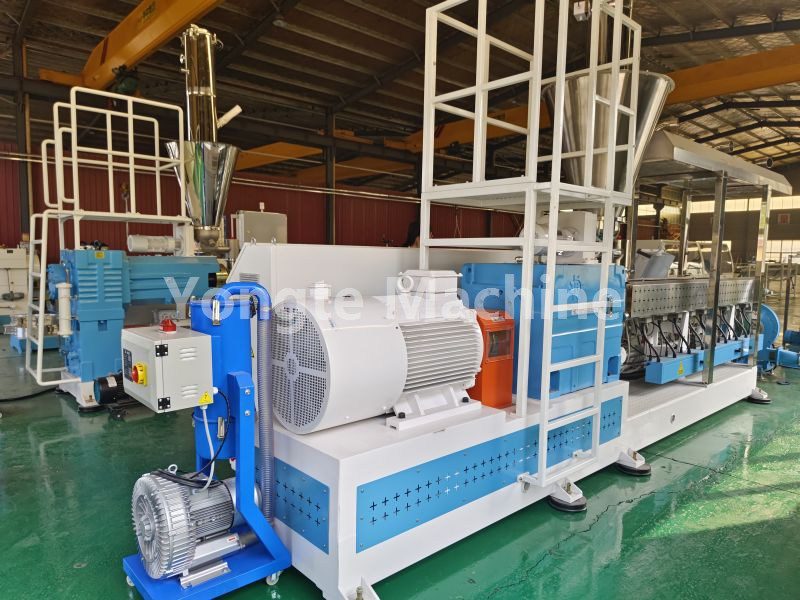
I. Anbefalede parametre for bagetemperatur (foretrukket til scenarier med fastklemning af koldt materiale)
PEWPC Normal driftstemperatur: 170–190°C; Bagning Varmeindstillingspunkt Temperatur: 205–215°C
⚠ Den maksimale temperatur bør ikke overstige 220°C i længere perioder; når træpulver udsættes for temperaturer over 220°C, er det meget tilbøjeligt til forkoksning og forkulning, hvilket gør de resulterende klumper meget sværere at fjerne.
3 meter tønde zonebaseret varmestyring (typisk opdelt i 5-6 zoner)
Zone 1 (fodringssektion): 210–215°C [Højrisikoområde for fastklemning; prioritere opvarmning]
Zone 2: 205210°C
Zone 3: 205210°C
Zone 4: 200–205°C
Zone 5 (Smeltetransport): 200–205°C – Dyse/flangezone: 200–205°C
Opvarm ikke kun bagdelen! Langt de fleste problemer med PE-træ-plastmateriale opstår inden for den første 12-meters sektion af cylinderen.
II. Termisk isolering og rotationssekvens (Special til 3 meter lange cylindriske kar)
1. Når temperaturen når den indstillede værdi, skal du holde den i mindst 90 minutter, før du fortsætter;
2. Hvert 2530. minut vil systemet opleve en power-off hændelse; indkoble manuelt ratkoblingen (frem/baglæns).
· Tillad en let drejning frem og tilbage: Stop yderligere opvarmning! Forøg ikke temperaturen yderligere; vend gentagne gange rotationen af skiven og skruen;
· Hold det stille: Fortsæt med at isolere i yderligere 60 minutter; den samlede bagetid bør ikke overstige 3 timer.
Hvis maden stadig ikke koger igennem efter bagning i mere end 3 timer, vil en fortsat opvarmning kun brænde træpulveret; i dette tilfælde skal du stoppe opvarmningen og gøre klar til at skille maskinen ad for at fjerne skruen.
Drejeteknik: Drej tromlen frem og tilbage i en lille vinkel; undgå at anvende kraft i en enkelt retning. Når materialet begynder at løsne sig, skal du gradvist øge rotationsvinklen for at knuse det hærdede materiale.
III. Enheden bliver løs efter opvarmning; Procedure for gendannelse af enheden ved tænding
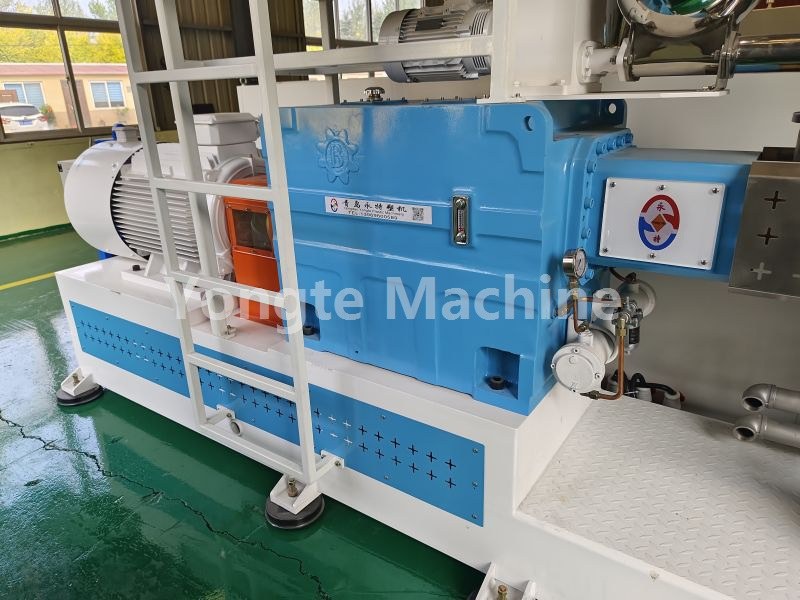
1. Når motoren er blevet roteret jævnt uden modstand, monteres koblingsdækslet;
2. Lav hastighed ubelastet puls i 35 sekunder; observer hovedenhedens tomgangsstrøm;
3. Når tomgangsstrømmen vender tilbage til normal, skal du først tilføre rent PE-rengøringsmateriale; Før ikke træ-plastkompositmaterialet direkte ind i ekstruderingstønden - fjern først det gamle materiale fra lavhastighedsekstruderingstønden.
4. Når udledningsstrømmen er ren, fri for hårde klumper eller sorte pletter, skift gradvist tilbage til at fodre PEWPC-produktionsmaterialet, mens rotationshastigheden og fremføringshastigheden gradvist øges.
IV. Opvarmningsfejl Adskillelse og rengøringsprocedure
1. Opvarm til ca. 200°C; fjern dysen og overgangsflangen, og ryd derefter den forreste udledningsport;
2. Brug en forlænget skubbestang ved den forreste ende af cylinderen til at skubbe det størknede materiale udad langs skruestangen;
3. Hvis enheden ikke bevæger sig, skal du fjerne to skruer og rengøre gevindrillerne i den hærdede kølerester (PE-træ-plastkomposit) sektion for sektion;
4. Inspicer omhyggeligt indgrebsafstanden mellem de to skruer og kontroller, om der er fremmede metalpartikler på cylinderens indervæg;
Hvis kortstoppunktet konsekvent forekommer i samme position, er det højst sandsynligt på grund af jernspåner eller andre fremmedlegemer; disse skal identificeres, ellers skal du genstarte enheden med det samme for at genindsætte kortet.
Relaterede nyheder
- Fordele ved Gummi Soaker kunstvandingsrør vs traditionelle kunstvandingsrør
- Kan Yongte levere nøglefærdig projektservice til WPC-terrasseanlæg?
- 200x50 mm genbrugsmaskine af massivt plastik er testet med succes
- Yongte WPC-søjlefremstillingsmaskine med co-ekstrudering er testet med succes
- Hvordan kan plastfilmspild bruges til at fremstille træ-plast-kompositprodukter (WPC)?
- WPC ekstruderingsmaskine temperaturindstilling
Efterlad mig en besked