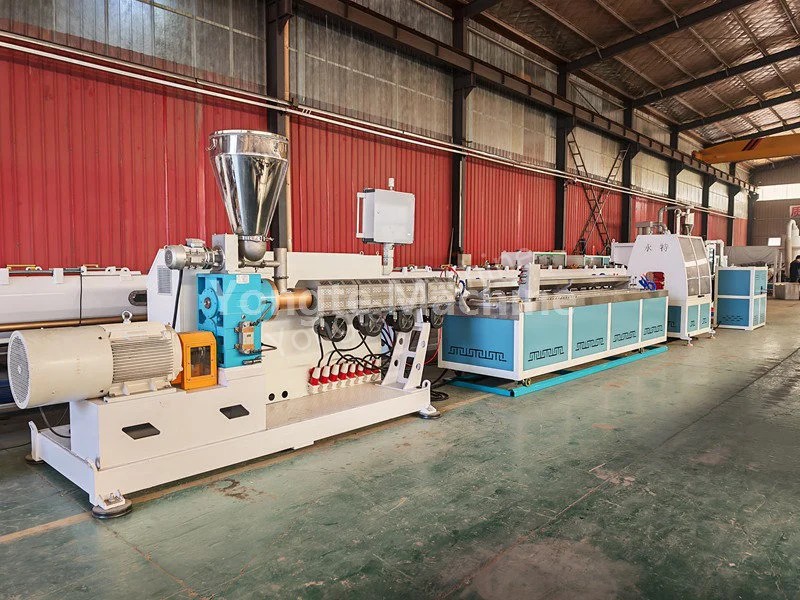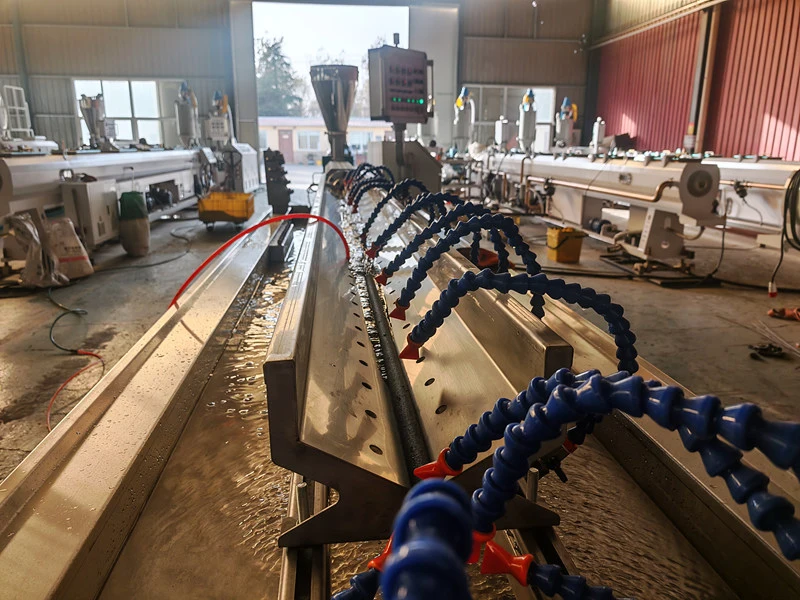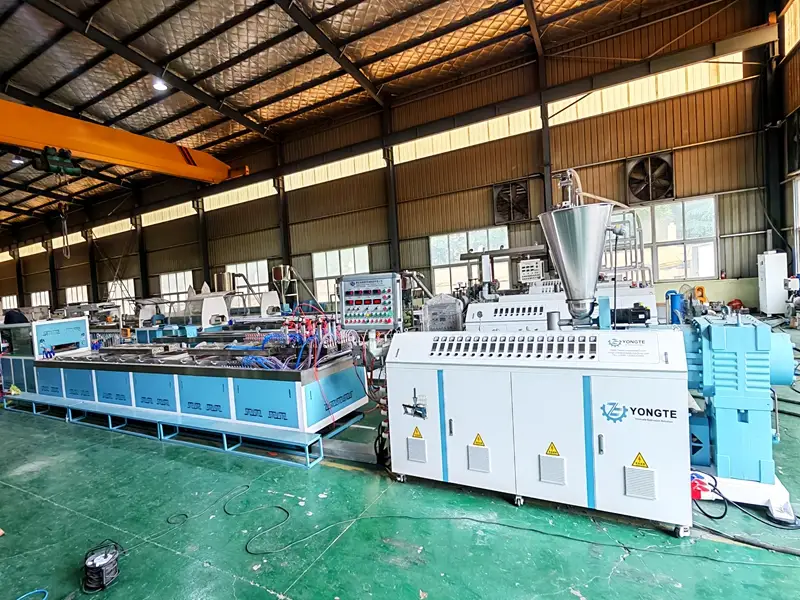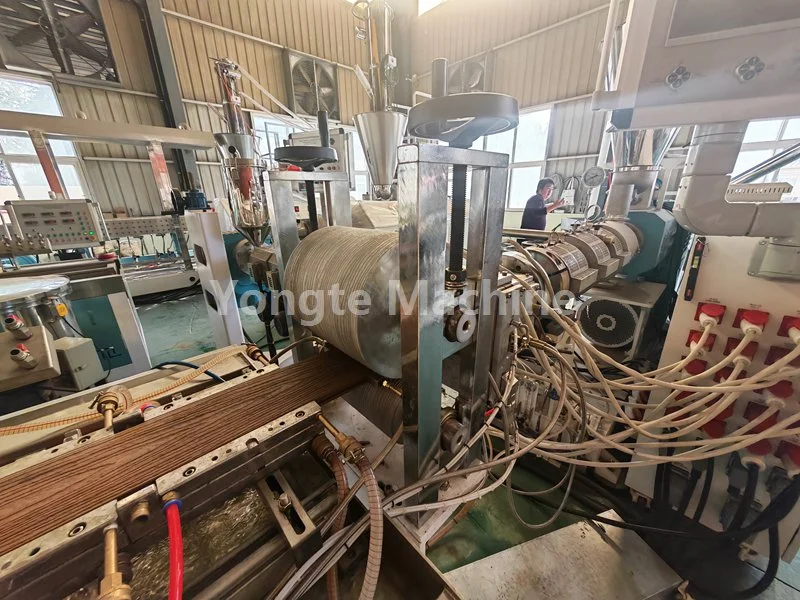
WPC ekstruderingsmaskine temperaturindstilling
Ekstruderingstemperaturkurve for PE træ-plast komposit (HDPE + træpulver)
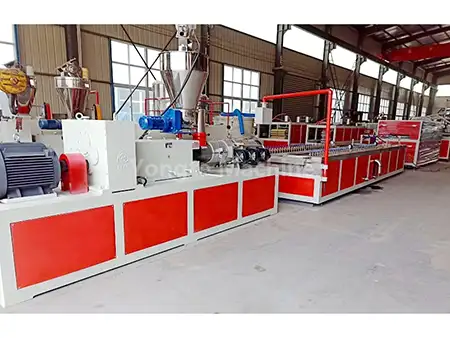
Gældende scenarier: PE og træpulver kompositproduktionslinjer (flad dobbeltskrue granulering → konisk dobbeltskrue / enkeltskrue ekstruderingsstøbning); for PE-træ-plastkompositter er de primære bekymringer lokal overophedning, fugtindhold og forkulning af træpulveret; derfor bør den maksimale materialetemperatur helst ikke overstige 185 °C. I to-trinsprocessen sikrer det parallelle dobbeltskrue granuleringstrin grundig blanding, plastificering og dannelse af ensartede granulat fra HDPE og træpulver; den efterfølgende profilstøbning udføres derefter ved hjælp af en konisk dobbeltskrue eller enkeltskrue ekstruder. Denne segmenterede behandlingstilgang muliggør uafhængig temperaturkontrol i hvert trin og reducerer derved risikoen for lokal overophedning. PE-træ plastkompositter er meget følsomme over for forarbejdningsforhold; Der skal lægges særlig vægt på for høje lokaliserede temperaturer i tønden eller matricen, restfugtighed i råmaterialerne og forkulning af træpulveret under høje temperaturer. Sådanne problemer kan føre til forkullede pletter på produktoverfladen, misfarvning eller endda forringelse af mekaniske egenskaber. Derfor skal materialetemperaturen i den faktiske produktion kontrolleres nøje, idet den maksimale temperatur helst ikke overstiger 185 °C.
I. PE-WPC ekstruderingstemperaturkurve (pelleteringstrin + profilformningstrin)
① Parallel dobbeltgranulering (PE-trægranulering, parallel-dobbelt i samme retning)
I den faktiske produktion bør temperaturen finjusteres baseret på råmaterialeparametre såsom træpulverindhold, maskestørrelse og HDPE-smelteflowindeks: jo højere træpulvertilsætningsforholdet er, jo større er bearbejdningsvanskeligheden, hvilket nødvendiggør tættere overvågning af temperaturstabiliteten i plastificeringsstadiet for at forhindre lokal varmeakkumulering; når træpulvermaskestørrelsen er finere, øges det specifikke overfladeareal, hvilket gør karbonisering mere sandsynlig, hvilket kræver passende reduktion af temperaturområdet i homogeniseringstrinnet. Derudover skal vandforsyningskontrol i det flade dobbeltgranuleringstrin implementeres fra råvareforbehandlingsfasen; ved træpulverets indtræden i anlægget skal dets fugtindhold testes, og hvis det overstiger 5%, skal der udføres tørrebehandling; ellers kan fugt, der trænger ind i ekstruderens cylinder, generere dampbobler under høje temperaturer, hvilket kan kompromittere granuleringens ensartethed og føre til interne poredefekter i de endelige ekstruderede produkter under efterfølgende ekstruderingsstøbning.
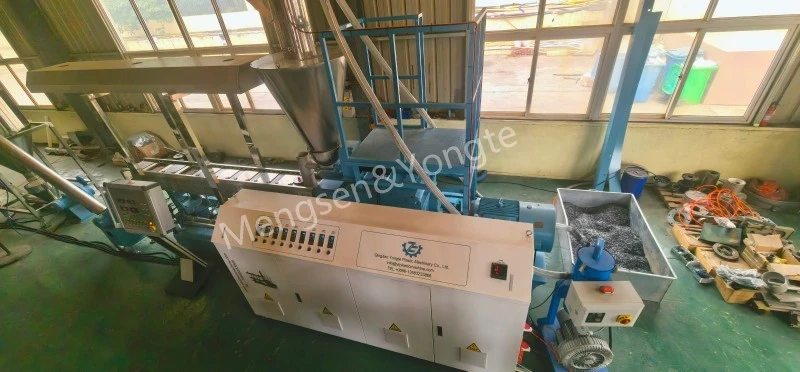
Cylinderlængde fra indføringsporten til hovedet, pr. °C
|
sektor |
Zone 1 (tilføjelse) |
Zone 2 |
Zone 3 |
Zone 4-6 |
Zone 7-8 |
Zone 9 |
Dø hovedet |
|
indstilling |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
hovedpunkter:
· Indstil ikke fødesektionen for højt for at forhindre, at træpulveret bliver for tidligt blødt og klæber til skruestangen, hvilket kan føre til brodannelse eller sammenfiltring af stangen.
· Zone 3–5 udgør den primære blandesektion, hvor temperaturen gradvist øges;
· Sænk dysehovedet lidt for at reducere temperaturstigningen i smelteforskydningszonen;
· Smeltetemperaturen må ikke overstige 185 °C i længere perioder; ellers vil træfibrene gennemgå en hurtig forkulning, hvilket resulterer i sorte pletter og en skarp tobakslignende lugt.
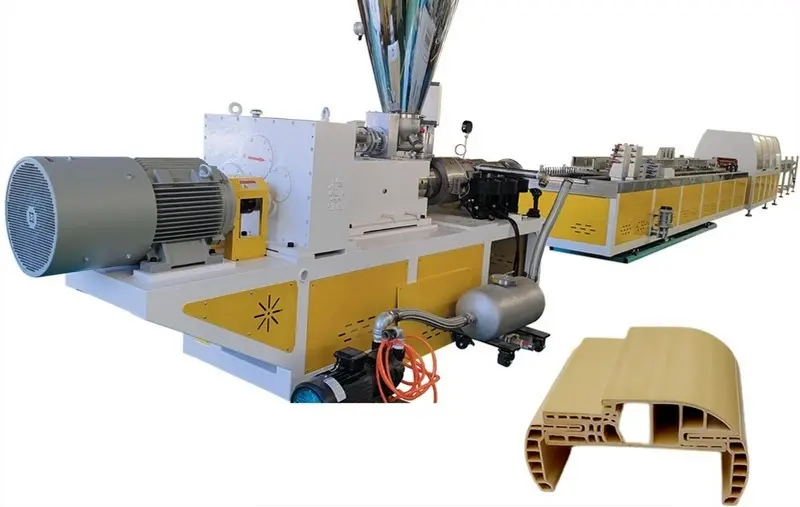
② Formemaskine (konisk dobbeltskrue SJSZ eller enkeltskrue, til ekstrudering af dæk/profiler ved hjælp af træ-plast piller)
Konisk dobbeltskrue Ekstruder Temperaturparametertabel
|
parametertype |
Indlæsningssektion (Enhed: °C) |
Kompressionsområde (enhed: °C) |
Udstødningssektion (enhed: °C) |
Måleområde (enhed: °C) |
Hovedtemperatur (enhed: °C) |
Formtemperatur (enhed: °C) |
Målt smeltetemperatur (enhed: °C) |
|
Indstil temperatur |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Temperaturparametertabel for enkeltskrueekstrudering (co-ekstruderet overfladelag / enkel profil)
|
Parameterkategori |
Indlæsningssektion (Enhed: °C) |
Kompressionsområde (enhed: °C) |
Måleområde (enhed: °C) |
Hovedtemperatur (enhed: °C) |
Formtemperatur (enhed: °C) |
|
indstillet værdi |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Temperaturdriftsprincipper
1. Indstilling af temperaturen svarer ikke til den faktiske temperatur af smelten; det er vigtigt at bruge en smeltesonde til at udføre faktiske målinger af smeltetemperaturen. På grund af varmeudviklingen forårsaget af skrueforskydning overstiger den målte smeltetemperatur typisk den indstillede temperatur med 5–12 °C.
2. Temperaturen i udstødningssektionen bør ikke indstilles for højt. I denne region frigives den adsorberede vanddamp og flygtige stoffer med lav molekylvægt i træpulveret i store mængder; hvis temperaturen i denne zone er for høj, kan gasserne undlade at undslippe støt fra det smeltede materiale, hvilket let kan føre til skumdannelse af smelten og udløse termisk nedbrydning af træpulveroverfladen, hvilket resulterer i forkulning.
3. Formtemperaturen bør være lidt højere end temperaturen i doseringssektionen for at sikre, at det smeltede materiale bevarer tilstrækkelig flydeevne, når det kommer ind i formhulrummet, hvorved glat fyldning og støbning lettes, og dannelsen af grubetefekter på produktoverfladen, forårsaget af utilstrækkelig flydeevne, reduceres; formtemperaturen bør dog ikke være for høj, da en alt for høj formtemperatur vil reducere afkølingshastigheden af det smeltede materiales overfladelag, hvilket fører til materialeadhæsion til formoverfladen (skimmelklæbning), og potentielt resultere i materialeophobning og svidningsmærker i områder, hvor materialet forbliver i længere perioder.
Relaterede nyheder
- Fordele ved Gummi Soaker kunstvandingsrør vs traditionelle kunstvandingsrør
- Kan Yongte levere nøglefærdig projektservice til WPC-terrasseanlæg?
- 200x50 mm genbrugsmaskine af massivt plastik er testet med succes
- Yongte WPC-søjlefremstillingsmaskine med co-ekstrudering er testet med succes
- Hvordan kan plastfilmspild bruges til at fremstille træ-plast-kompositprodukter (WPC)?
- Ansøgning om gummiopskummede vandgennemtrængelige rør
Efterlad mig en besked