Virksomhedsnyheder
 28 2026-09
Vil WPC-produktionsanlægget forårsage miljøforurening?
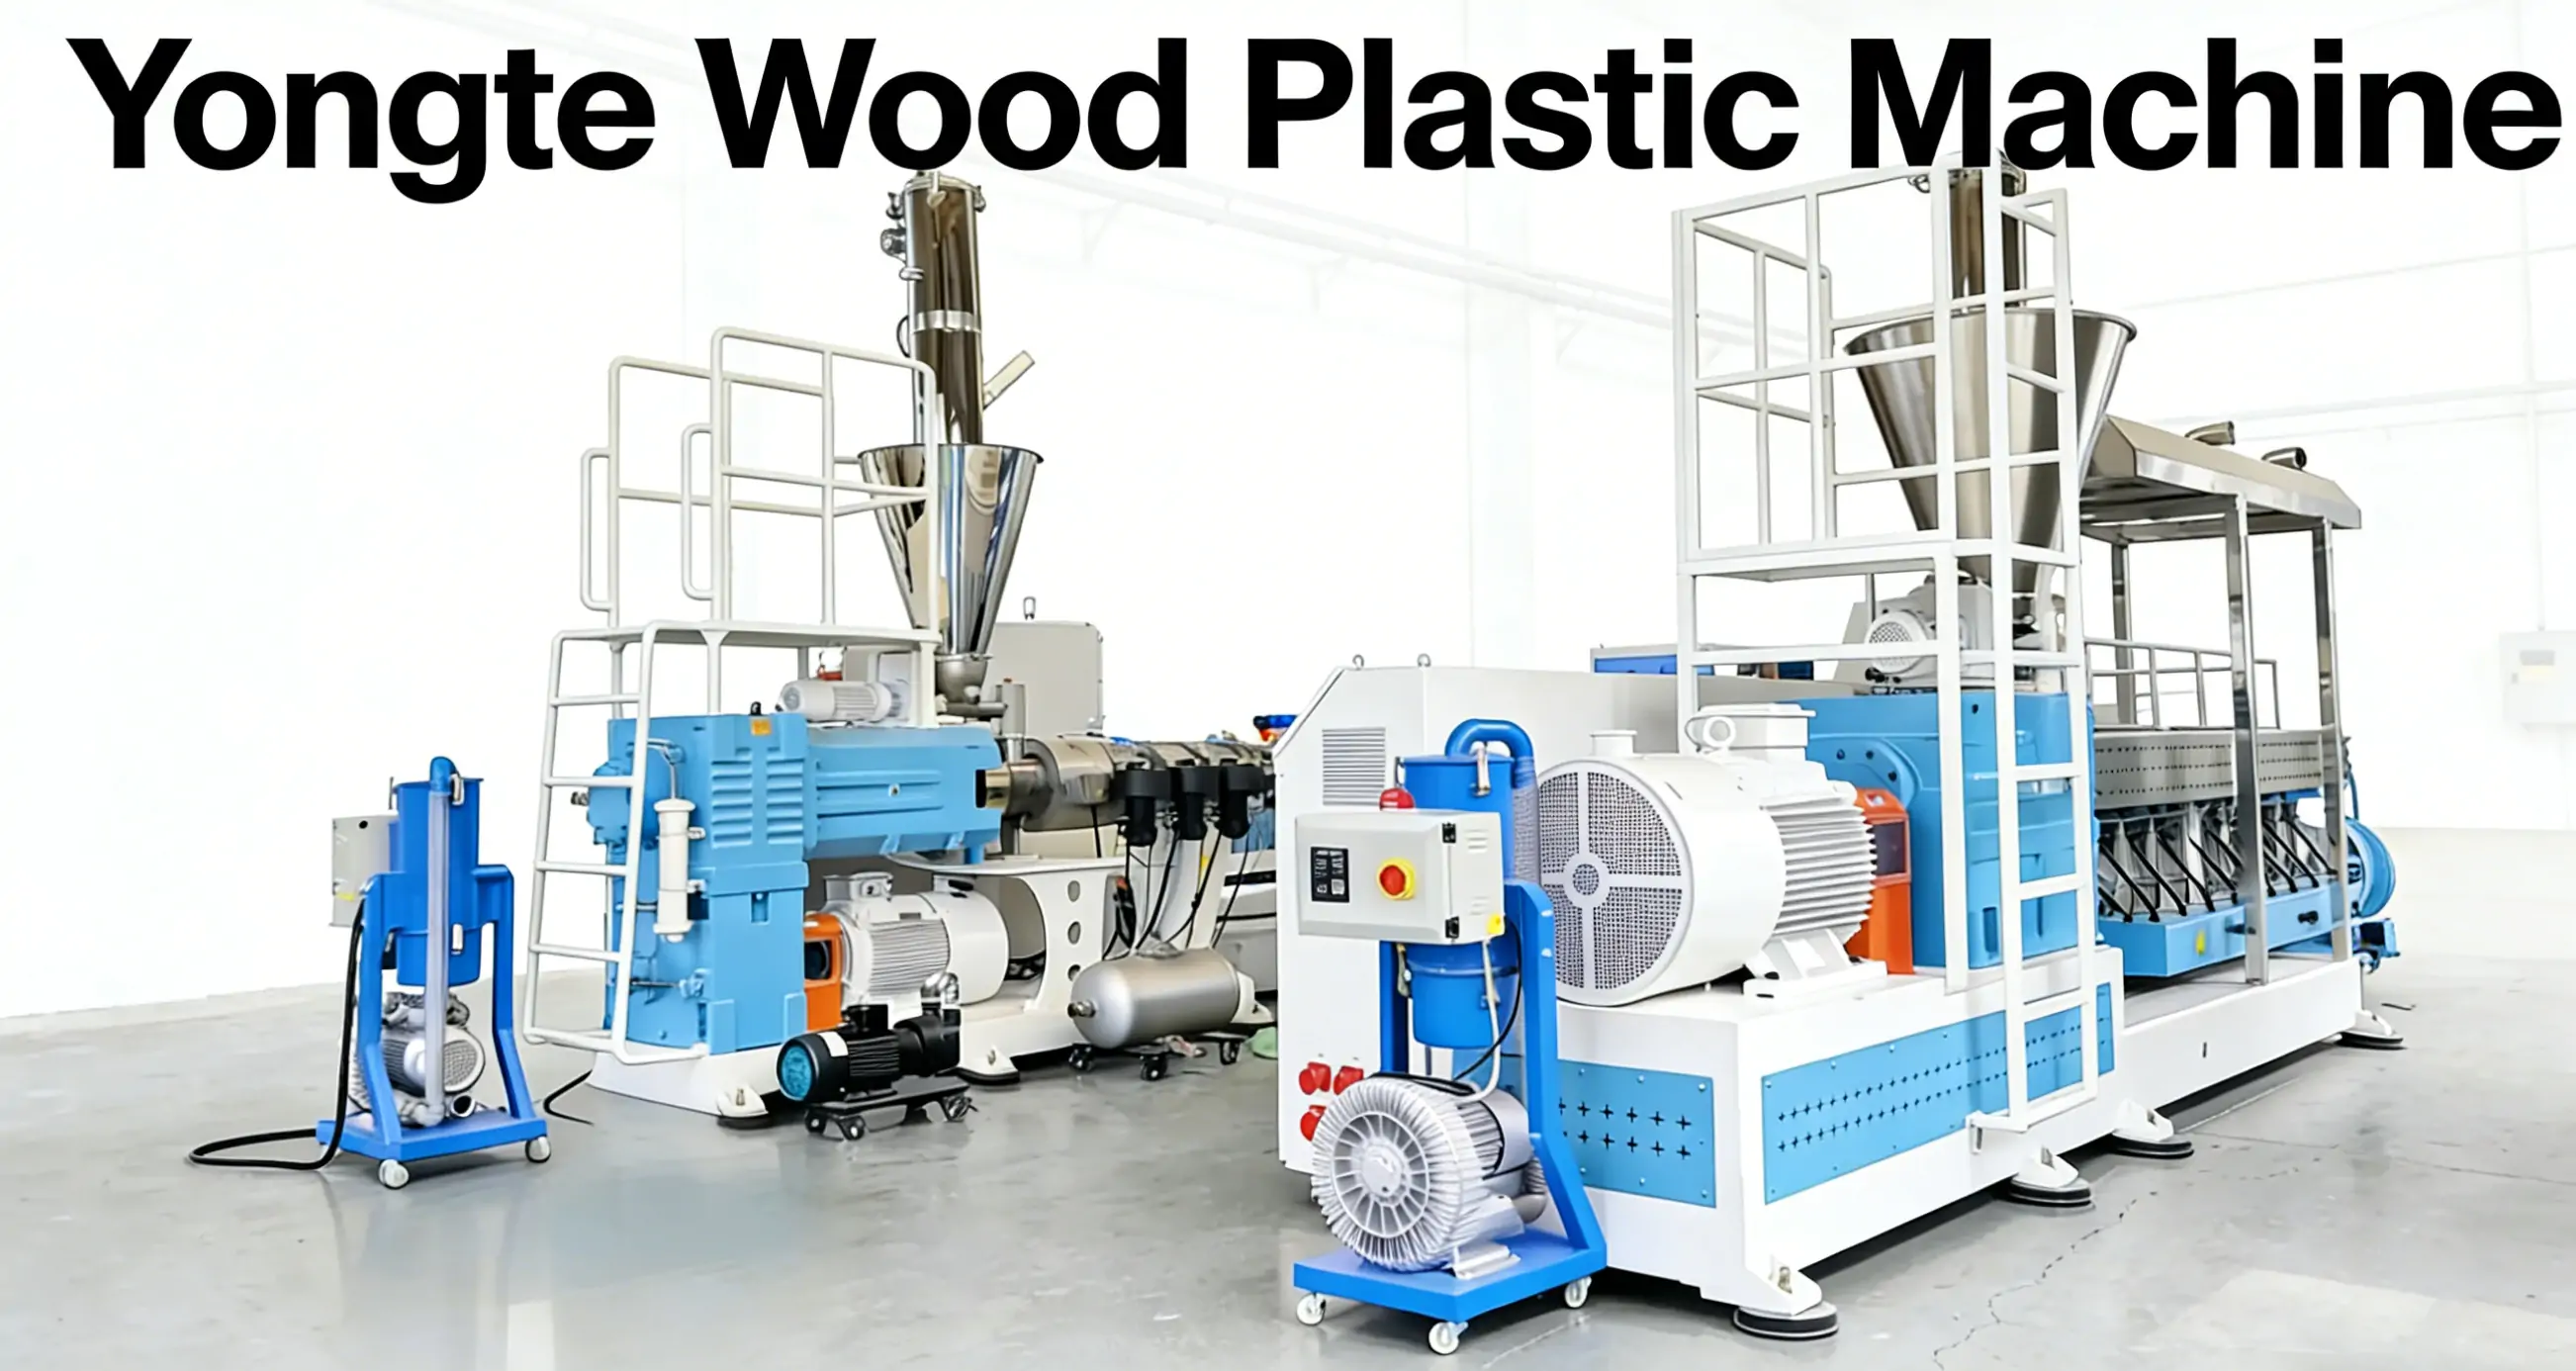
Yongte WPC-produktionsanlæg (træplastkompositproduktionslinje) er et specialiseret komplet sæt produktionsudstyr designet til forarbejdning af plastaffald og affaldstræfibre til træ-plastprodukter.
 20 2026-09
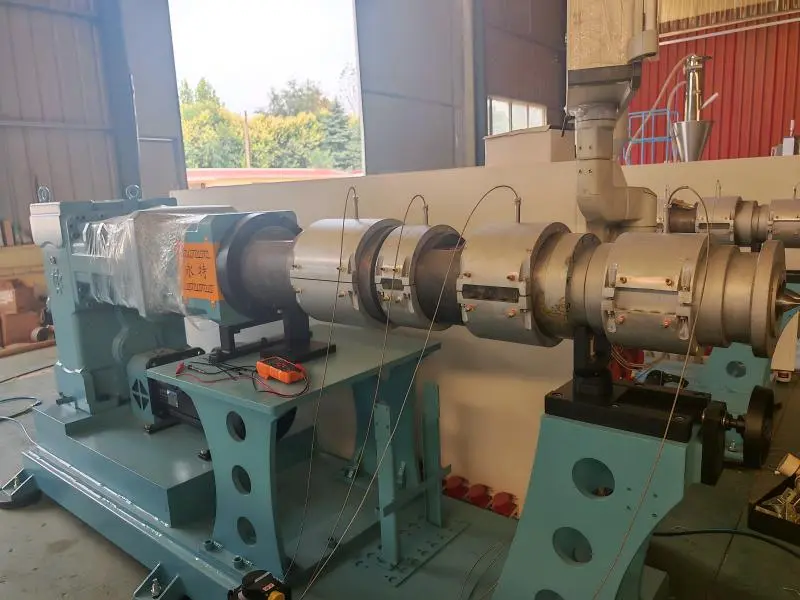
Flangeforbindelse til skrue og gearkasse på konisk dobbeltskrueekstruder
Yongtes koniske dobbeltskrue-ekstrudere anvender typisk en elastisk koblingsforbindelsesmetode; som svar på et specifikt kundekrav har Yongtes ingeniører dog specielt designet og fremstillet et parti koniske dobbeltsnekkeekstrudere med en flangebaseret stiv direkte forbindelse – disse enheder bruges primært til ekstruderingsproduktion af PVC-vinduesprofiler.
 15 2026-09
Hvordan løses problemet med fejljustering af WPC-dørlisten?
Forvrængning i WPC-dørforstærkningsstrimler involverer typisk de indvendige ribber, med almindelige tegn, herunder laterale forskydninger eller S-formet vridning, inkonsekvent tykkelse (varierende mellem tykkere og tyndere sektioner), overordnet vridning og, i alvorlige tilfælde, løsrivelse fra ydervæggen, hulrumsforskydning eller tilbageslagsdeformation.
Kernemekanisme: ujævn ekstrudering fra maskinhovedet → asymmetrisk formningsmodstand → uensartet kølesvind → skæv trækkraftfordeling.
 14 2026-09
Formoptimering til affaldsplastiktømmermaskine
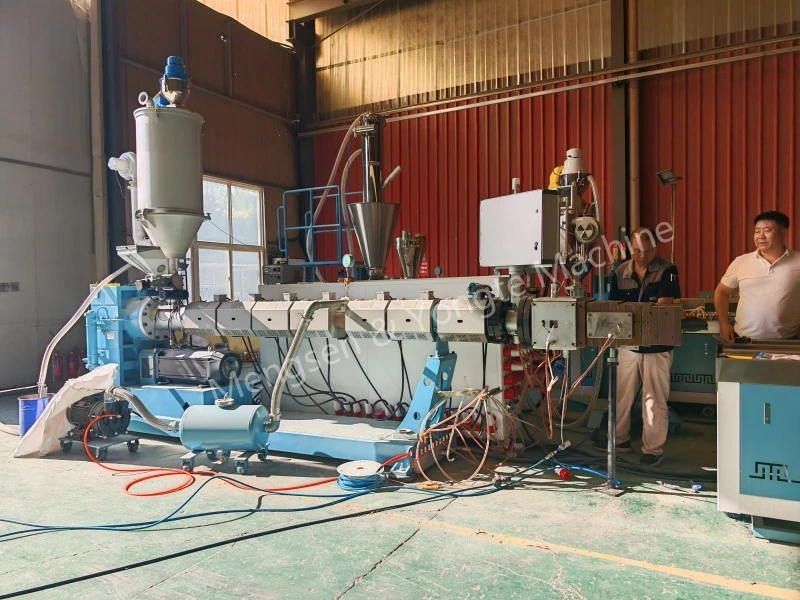
Vores team afsluttede for nylig en ny runde af ekstruderingsprøveproduktion til 200*50 mm massive tykke plastprofiler, også kendt som plastiktømmer. Kerneformålet med dette projekt er at opnå standardiseret, kontinuerlig og automatiseret masseproduktion af højtydende massivt plasttømmer ved brug af plastaffald som råmateriale, fremme teknisk iteration og industriel opgradering af genanvendelse af plastaffald og højværdi oparbejdning.
 11 2026-09
Demontering og montering Parallel dobbeltskrue til WPC pelletiseringsmaskine
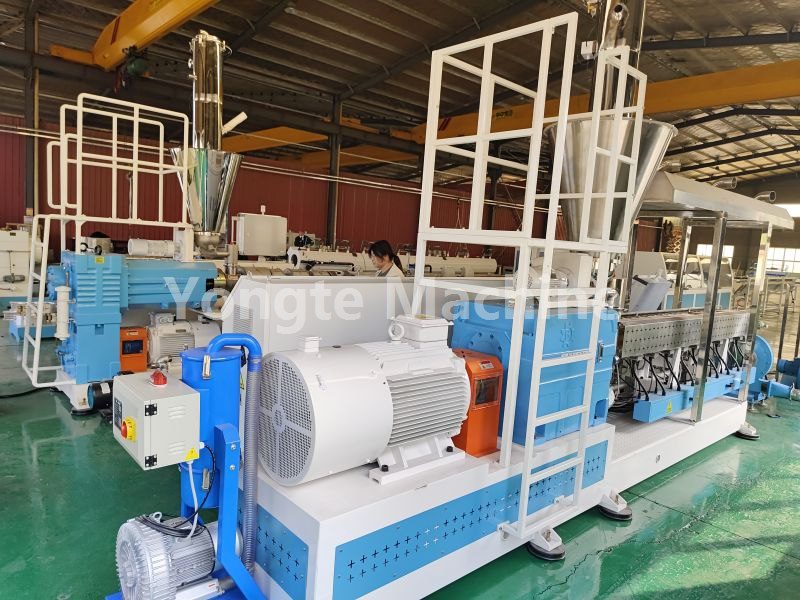
Yongte WPC pelletiseringsmaskine med SH75 parallel dobbeltskrueekstruder – byggeklodslignende parallelle dobbeltskruede gevindkomponenter (transportblokke, ælteblokke, klippeblokke). Disse komponenter skal betjenes parvis med venstre og højre skruer korrekt faset for at sikre det korrekte faseforhold mellem de to skruer under samlingen, og derved forhindre komponentinterferens eller unormal udstyrsdrift forårsaget af faseafvigelse.
 10 2026-09
Årsager til pludseligt skruebrud under drift af WPC granulator ekstruder
Bruddet på WPC-granulatorekstruderens parallelle dobbeltskruede gevindkomponenter repræsenterer en skør brudtilstand; det er sjældent forårsaget af en enkelt faktor såsom øjeblikkelig overbelastning, men er snarere et resultat af de kombinerede effekter af materialefejl, spændingskoncentration og driftschokbelastninger. Disse årsager kan klassificeres i fire hovedkategorier: selve materialet, bearbejdnings- og montageprocesser, fremstillings- og driftsforhold og udstyrsfejl.